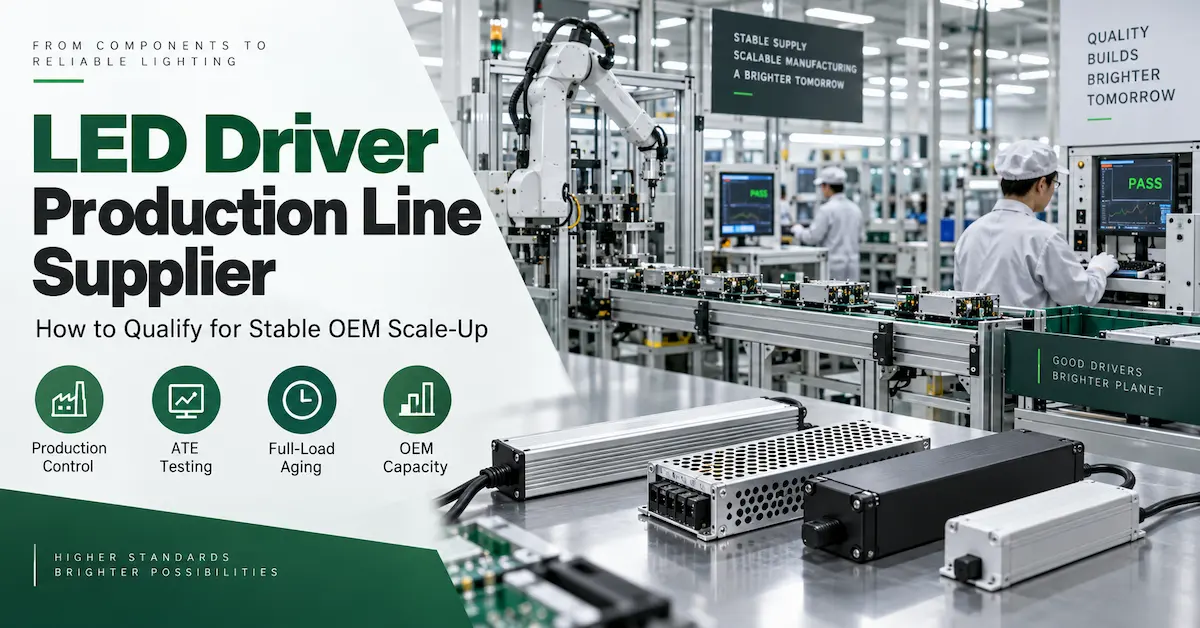
Que signifie « Fournisseur de ligne de production de drivers LED » pour un acheteur B2B ?
Un acheteur à la recherche d'un fournisseur de ligne de production de drivers LED peut rechercher deux choses très différentes.
Il peut s'agir d'un fournisseur de machines proposant des machines CMS, des équipements d'assemblage, des équipements d'enrobage, des systèmes de test, des bancs de vieillissement ou une ligne de production clé en main complète pour drivers LED.
Il peut s'agir d'un fabricant de drivers LED exploitant des lignes de production et fournissant des drivers LED finis aux marques d'éclairage, aux fabricants de luminaires, aux distributeurs, aux entreprises de signalétique et aux maîtres d'œuvre.
Ce guide traite de cette seconde intention de recherche.
Il est destiné aux acheteurs qui s'approvisionnent en drivers LED finis auprès d'un fournisseur capable de produire des composants. Ce document ne constitue pas un guide d'achat de machines de production.
Cette distinction est importante car les critères de qualification sont totalement différents.
Un acheteur de machines évalue les spécifications des équipements, l'installation, la formation, la maintenance, les pièces de rechange et l'agencement de l'usine.
Un acheteur de produits finis doit évaluer si le fournisseur est capable de convertir de manière répétée une spécification de pilote LED approuvée en lots stables, traçables et prêts à l'expédition.
Le fournisseur doit être en mesure de contrôler :
- Configuration du produit
- Composants approuvés
- Instructions de production
- Qualité d'assemblage
- Enrobage ou scellage, le cas échéant
- Tests électriques
- Vieillissement à pleine charge
- Gestion des défaillances
- Exactitude de l'étiquetage et de l'emballage
- Libération des lots
- Constance des commandes répétées
- Livraison capacité
Un atelier de production peut paraître moderne et organisé tout en étant inadapté au programme d'un acheteur.
La question la plus pertinente n'est pas :
« Ce fournisseur dispose-t-il d'une ligne de production ? »
Il s'agit plutôt de :
« Ce fournisseur est-il capable de transférer notre driver LED homologué vers une production contrôlée, d'augmenter la production, de gérer les modifications et de reproduire le même résultat six ou douze mois plus tard ? »
Pour une explication détaillée des étapes d'assemblage, de test, de vieillissement et de libération des lots, les acheteurs peuvent consulter le guide de la ligne de production d'alimentations LED de JMHC. Cet article va plus loin en se concentrant sur la qualification des fournisseurs, le lancement du programme, l'augmentation des capacités et la gestion des approvisionnements à long terme.
Pourquoi cette recherche est différente d'un audit d'usine classique
Un audit d'usine classique répond souvent à des questions générales :
- L'usine existe-t-elle réellement ?
- Quels équipements sont disponibles ?
- Quelle est la taille de l'atelier ?
- Combien d'employés y travaillent ?
- Quels produits sont fabriqués ?
- Quelles certifications sont affichées ?
- L'usine dispose-t-elle d'un système de contrôle qualité ? Personnel ?
Ces questions sont utiles, mais elles ne permettent pas de déterminer avec certitude si le fournisseur convient à un programme spécifique de pilotes LED.
Un acheteur peut approuver une usine et rencontrer des problèmes lors de la montée en puissance de la production.
Voici quelques exemples de problèmes :
- L’échantillon approuvé n’est pas associé à une révision de production contrôlée.
- Le câble ou le connecteur de la commande en gros diffère de l’échantillon.
- Les limites de test ne sont pas mises à jour après une modification de la production.
- Un composant alternatif est mis en production sans validation de l’acheteur.
- La capacité de production est indiquée sans tenir compte des goulots d’étranglement liés au vieillissement ou au durcissement.
- Plusieurs variantes de tension similaires sont mélangées lors de l’assemblage.
- L’étiquette ou le visuel du carton est approuvé indépendamment de la configuration électrique.
- Les dates de livraison sont basées sur la fin de l’assemblage et non sur la mise en service finale.
- Les unités retravaillées sont incluses dans les chiffres de rendement sans Explication
- Les commandes répétées utilisent un matériau ou un procédé différent de la première commande.
Un processus de qualification des fournisseurs doit donc établir un lien entre les capacités de production de l'usine et le produit final de l'acheteur.
L'objectif n'est pas de collecter le plus grand nombre de photos d'audit.
L'objectif est de vérifier que le fournisseur dispose d'un système pratique permettant de gérer un produit défini, de l'approbation technique à la production pilote, en passant par la montée en cadence, la libération du lot et les commandes répétées.
Quels acheteurs ont besoin d'une évaluation détaillée de la ligne de production de leurs fournisseurs ?
Tous les achats ne requièrent pas le même niveau de qualification.
Une petite commande d'essai pour un modèle standard existant peut ne nécessiter qu'une vérification de base du produit et une analyse commerciale.
Une évaluation plus approfondie est plus pertinente lorsque l'acheteur met en place un programme de produits ou d'approvisionnement à long terme.
Marques d'éclairage
Les marques d'éclairage peuvent intégrer un même driver dans plusieurs luminaires et continuer à acheter le même. Configuration depuis des années.
Ils ont besoin d'avoir confiance que le fournisseur maîtrise :
- Les révisions du produit
- Les matériaux approuvés
- Les documents de conformité
- L'étiquetage privé
- L'emballage
- La réutilisation de la production
Fabricants de luminaires LED
Les fabricants de luminaires dépendent du driver comme composant fonctionnel du luminaire complet.
Une modification des dimensions, du sens du câble, du comportement de la sortie, de la température ou de la compatibilité de gradation peut affecter l'assemblage et les performances sur le terrain.
Distributeurs et grossistes
Les distributeurs proposent fréquemment des luminaires de différentes puissances et tensions de sortie.
Ils ont besoin d'une identification claire du modèle, d'un étiquetage uniforme, d'un emballage stable et d'un réapprovisionnement fiable.
Un fournisseur de ligne de production doit empêcher la production de variantes similaires. Clients mixtes.
Fabricants d'enseignes et de caissons lumineux
Ces acheteurs peuvent exiger des tensions de sortie constantes spécifiques, des agencements de câbles particuliers, des boîtiers compacts, une construction étanche ou une durée de vie prolongée.
Fournisseurs pour projets commerciaux et architecturaux
Les acheteurs de projets peuvent avoir besoin de centaines, voire de milliers d'unités livrées par lots planifiés.
Un retard de livraison ou des versions non conformes peuvent retarder l'installation et la mise en service.
Acheteurs OEM et de marques privées
Les acheteurs OEM peuvent demander leur propre code produit, étiquette, emballage, connecteur, câble ou configuration de sortie.
Leur principale préoccupation est de savoir si la version personnalisée peut être gérée comme un produit de production et non comme une exception.
Acheteurs pour lesquels une évaluation complète n'est pas forcément nécessaire
Une qualification détaillée de la ligne de production peut être excessive. Pour :
- Un achat unique d'une petite quantité standard
- Un prototype non critique
- Un projet sans réapprovisionnement prévu
- Un acheteur n'ayant pas encore défini la tension, la puissance, l'application ou la quantité
- Un acheteur comparant uniquement des produits génériques sans spécification précise
Le niveau de qualification doit correspondre au risque commercial et technique.
Élaborer le cahier des charges avant de comparer les fournisseurs
La comparaison des fournisseurs doit commencer avant le premier devis.
Si l'acheteur n'envoie qu'un mot-clé tel que « driver LED 24 V » ou « alimentation étanche 100 W », Chaque usine peut proposer une construction différente.
Les prix sembleront comparables, mais les produits peuvent différer en termes de plage d'entrée, de tolérance de sortie, de câblage, de comportement thermique, de protection, de tests, de documentation et de conformité.
Un cahier des charges utile doit définir les domaines suivants.
| Domaine d'exigence | Informations que l'acheteur doit fournir | Importance |
|---|---|---|
| Application | Installation, signalétique, aménagement paysager, commerce de détail, architecture ou usage industriel | Détermine l'environnement d'exploitation et les risques |
| Entrée | Plage et fréquence CA requises | Influence sur la plateforme et les tests conditions |
| Sortie | Tension constante ou courant constant, tension/courant nominal | Définit la fonction électrique principale |
| Charge | Charge de fonctionnement réelle et puissance de sortie nominale requise | Permet l'évaluation thermique et des marges |
| Environnement | Intérieur, extérieur, humidité, température et enceinte | Influence la construction et le choix du produit |
| Dimensions | Longueur, largeur, hauteur maximales et limites de montage | Prévient les dommages mécaniques Incompatibilité |
| Câblage | Type de câble, longueur, polarité et connecteur | Assemblage des commandes et intégration sur site |
| Commande | Interface de gradation ou de commande, le cas échéant | Compatibilité fonctionnelle requise |
| Marché de conformité | Pays de destination et documents requis | Évite les hypothèses de certification non prises en charge |
| Quantité | Échantillon, pilote, première commande et prévisions annuelles | Prend en charge la capacité et le commerce Planification |
| Marque | Étiquette, code produit, carton et manuels | Définit le périmètre de la marque privée |
| Livraison | Étapes clés et calendrier d'expédition | Permet une planification de production réaliste |
L'acheteur doit également distinguer trois types d'informations :
- Valeurs obligatoires qui ne peuvent pas être modifiées
- Valeurs préférées qui peuvent être négociées
- Valeurs proposées par le fournisseur qui nécessitent une approbation
Cela évite qu'une hypothèse de devis ne se transforme en une production incontrôlée spécification.
JMHC’s guide de personnalisation des drivers LED de JMHC explique pourquoi les marques d'éclairage doivent approuver les spécifications, les échantillons, le câblage, les étiquettes, les tests et les exigences de production comme une configuration unique et contrôlée.
Étape 3 : Effectuer un essai pilote avant Approbation de la production en série
Un essai pilote permet de tester le système de production et non seulement la conception du produit.
L'essai pilote doit être suffisamment important pour mettre en évidence :
- Les problèmes de communication entre les postes de travail
- Les variations d'assemblage
- Les erreurs de sélection des programmes de test
- Les erreurs de câblage
- Les problèmes de manutention
- Les confusions d'étiquetage
- Les problèmes d'emballage
- Les goulots d'étranglement
- Les schémas de retouche
Il n'existe pas de quantité standard pour un essai pilote.
La taille appropriée dépend de la complexité du produit, du niveau de personnalisation, de la demande annuelle, du processus de fabrication et du risque pour l'acheteur.
Définir l'objectif de l'essai pilote
Un essai pilote peut servir à confirmer :
- La documentation de production Précision
- Séquence d'assemblage
- Outillage et dispositifs de fixation
- Approbation du premier article
- Couverture des tests électriques
- Protocole de vieillissement
- Méthode d'emballage
- Temps de cycle
- Formation des opérateurs
- Catégories de rendement et de défauts
- Enregistrements de traçabilité
Sans objectifs définis, le projet pilote se réduit à une simple commande commerciale de moindre envergure.
Approbation d'une configuration de référence
L'acheteur et le fournisseur doivent s'entendre sur la configuration de référence avant le projet pilote.
Cela peut inclure :
- Échantillon approuvé
- Révision des spécifications
- Câble et connecteur
- Étiquettes
- Carton Illustration
- Exigences de test
- Quantité d'emballage
- Documents requis
L'« échantillon de référence » ne doit pas être utilisé seul.
Il doit être accompagné de documents, car certaines caractéristiques ne peuvent être vérifiées visuellement.
Analyse des résultats du test pilote
Un rapport de test pilote utile peut inclure :
- Quantité mise en production
- Quantité conforme sans retouche
- Quantité nécessitant une retouche
- Quantité rejetée
- Principales catégories de défauts
- Modifications apportées en cours de production
- Échecs aux tests
- Défauts liés au vieillissement
- Quantité finale acceptée
- Problèmes en cours
- Mesures correctives actions
- Statut d'approbation
L'objectif n'est pas d'exiger un premier essai parfait.
L'objectif est de vérifier si le fournisseur identifie les problèmes, les maîtrise, en recherche les causes et met à jour le processus avant la mise à l'échelle.
Étape 4 : Vérification de la ligne de production et de la préparation aux tests
Avant la production en série, chaque poste de travail concerné doit être prêt pour le modèle approuvé.
La préparation peut inclure :
- Fourniture des matériaux appropriés
- Instructions de travail à jour
- Outils et dispositifs adaptés
- Opérateurs formés
- Premier article approuvé
- Programme ATE approprié
- Charge de vieillissement définie
- Échantillons ou limites d'inspection
- Étiquetage et emballage Références
- Séparation des variantes similaires
Vérifier l'identification du modèle
Les fabricants de drivers LED peuvent produire plusieurs versions avec des boîtiers similaires.
Différences courantes :
- 12 V ou 24 V
- Puissances différentes
- Câbles différents
- Connecteurs différents
- Versions standard ou dimmables
- Étiquettes client différentes
- Emballages différents pour chaque marché
Demandez comment la ligne de production empêche l'introduction de la mauvaise version dans la commande.
Les contrôles peuvent inclure :
- Kits de matériaux séparés
- Codes produits
- Codes-barres
- Bon de fabrication Identification
- Sélection du dispositif
- Vérification du programme de test
- Rapprochement des étiquettes
- Séparation physique
L'acheteur doit évaluer le système d'identification complet plutôt que de se fier à la mémoire de l'opérateur.
Confirmer le contrôle du programme de test
Les équipements ATE peuvent améliorer la répétabilité des tests, mais seulement si les limites appropriées sont appliquées au bon produit.
Questions à poser :
- Comment le modèle est-il sélectionné ?
- Qui approuve le programme ?
- Comment les limites sont-elles révisées ?
- Un opérateur peut-il sélectionner la mauvaise version de tension ?
- Les résultats sont-ils stockés ?
- Que se passe-t-il après une panne ?
- Quelles sont les étapes à répéter après une réparation ?
- Quels contrôles sont effectués sur chaque unité ?
- Quels tests sont échantillonnés ?
- Quels tests relèvent de la qualification plutôt que de la production ?
Un écran vert PASS ne suffit pas si l’acheteur ne comprend pas ce que l’équipement a contrôlé.
Étape 5 : Évaluation du contrôle des modifications et de la traçabilité
La cohérence des commandes répétées est l’une des raisons les plus importantes de choisir un fournisseur capable de produire.
Un fournisseur doit être en mesure d’identifier ce qui a changé, pourquoi, qui l’a approuvé et quelles commandes ont été affectées.
Les modifications potentielles incluent :
- Composant électronique
- Matériau du transformateur
- Révision du circuit imprimé
- Boîtier
- Résine d’enrobage
- Câble
- Connecteur
- Étiquette
- Emballage
- Limite de test
- Instruction de travail
- Sous-traitant externe
Toutes les modifications ne nécessitent pas l’approbation du client, mais les règles doivent être claires. défini.
Établir une politique alternative approuvée
La disponibilité des composants peut changer.
Une politique rigide « aucun changement » Une politique de substitution inadaptée peut s'avérer impraticable, tandis qu'une politique de substitution non contrôlée engendre des risques inutiles.
L'acheteur et le fournisseur doivent convenir des points suivants :
- Quelles pièces sont critiques
- Quelles alternatives sont pré-approuvées
- Quelles substitutions nécessitent une analyse technique
- Quelles modifications nécessitent un nouvel échantillon
- Quelles modifications nécessitent un contrôle de conformité
- Comment l'acheteur est informé
- Comment les lots concernés sont identifiés
Définir le niveau de traçabilité
La traçabilité peut être :
- Basée sur le bon de commande
- Basée sur le lot de production
- Basée sur le code de date
- Basée sur le carton
- Basée sur le numéro de série de l'unité
Le niveau approprié dépend de Valeur du produit, attentes du marché, personnalisation et risque.
Ne présumez pas de la traçabilité individuelle des numéros de série si seule la traçabilité par lot a été convenue.
Le système de traçabilité doit permettre de répondre aux questions pratiques suivantes :
- Quel lot de matière première a été utilisé ?
- Quel programme de test a été appliqué ?
- Quand la commande a-t-elle été produite ?
- Quelles unités ont été retravaillées ?
- Quels cartons contiennent le lot ?
- Quelle révision a été expédiée ?
Étape 6 : Mesurer la capacité au niveau du véritable goulot d’étranglement
La capacité annuelle de l’usine est un indicateur utile, mais elle ne garantit pas la livraison d’une commande spécifique dans les délais.
La capacité de production doit être évaluée à l’étape la plus lente requise.
Selon le produit, des contraintes peuvent survenir. Inclure :
- Disponibilité des matériaux
- Fourniture de circuits imprimés ou de sous-ensembles
- Assemblage manuel
- Enrobage
- Polymérisation
- Revêtement
- Tests ATE
- Positions de vieillissement
- Inspection finale
- Conditionnement
- Approbation de l'acheteur
Pour les produits étanches, le rendement d'assemblage peut être plus rapide que l'enrobage et la polymérisation.
Pour un lot important, les positions des racks de vieillissement peuvent limiter la production journalière.
Pour plusieurs variantes client, les changements de production et les modifications des programmes de test peuvent réduire la capacité effective.
Demandez un résultat conforme, et pas seulement un résultat d'assemblage.
Une ligne de production peut assembler 5 000 unités par jour, mais seulement 3 000 peuvent subir des tests, un vieillissement, etc. Inspection et libération.
L'acheteur a besoin du deuxième chiffre.
| Question sur la capacité | Réponse peu convaincante | Preuves plus utiles |
|---|---|---|
| Quelle est la capacité journalière ? | « Notre usine peut produire 20 000 unités. » | Production par étape de processus pour le modèle sélectionné |
| Pouvez-vous respecter nos délais ? | « Aucun problème. » | Calendrier spécifique à la commande avec dépendances |
| La capacité vieillit-elle ? Suffisant ? | Nous avons beaucoup de racks. | Postes disponibles, durée et affectation actuelle |
| Pouvez-vous gérer plusieurs variantes ? | Oui, nous fabriquons de nombreux modèles. | Plan de changement de production et séparation des variantes |
| Que se passe-t-il en haute saison ? | Nous embauchons du personnel supplémentaire. | Réservation de capacité et contrôle des heures supplémentaires |
| Quand la production est-elle terminée ? | L'assemblage se termine vendredi. | Lot final accepté et mise en production date |
Inclure la gamme de produits
Un fournisseur peut avoir une capacité totale élevée, mais une capacité limitée pour la plateforme exacte requise.
Demandez un plan couvrant :
- Quantité par modèle
- Quantité par tension
- Versions personnalisées
- Besoins en enrobage ou en polymérisation
- Exigences de vieillissement
- Différences d’emballage
- Lots d’expédition prévus
La planification des capacités doit refléter la gamme de produits réelle, et non un modèle standard idéal.
Étape 7 : Examiner la continuité commerciale et de service
La qualification de la production ne doit pas s’arrêter à la première expédition.
Un fournisseur à long terme doit également Assistance :
- Communication des prévisions
- Commandes répétées
- Modifications de matériel
- Gestion des réclamations
- Commandes de remplacement
- Mises à jour de la documentation
- Développement de nouveaux modèles
- Modifications de l'emballage
- Reprogrammation des livraisons
- Planification de la fin de vie
L'acheteur doit savoir qui est responsable de :
- Communication commerciale
- Questions techniques
- Problèmes de qualité
- Planification des commandes
- Documentation
- Mesures correctives
- Support après-vente
Un fournisseur doté d'un excellent équipement, mais dont la communication est défaillante, peut tout de même engendrer des coûts d'achat importants. risque.
Évaluer le périmètre de production du fournisseur
Les acheteurs supposent parfois que tous les processus visibles dans une usine finie appartiennent à la même entreprise.
En réalité, un fournisseur de drivers LED peut réaliser certains processus en interne et sous-traiter d'autres assemblages ou services.
Les périmètres possibles incluent :
- Conception produit interne
- Fabrication de circuits imprimés externalisée
- Assemblage CMS externalisé
- Assemblage traversant interne
- Assemblage final interne
- Enrobage interne
- Tests ATE internes
- Vieillissement interne
- Tests de certification externalisés
- Matériaux d'emballage externalisés
L'externalisation n'est pas automatiquement un risque.
faiblesse.La question importante est de savoir si le fournisseur contrôle le processus externalisé.
Questions à poser :
- Quels processus sont internes ?
- Quels sous-ensembles sont achetés ?
- Comment les fournisseurs externes sont-ils qualifiés ?
- Comment les pièces entrantes sont-elles inspectées ?
- Qui gère les révisions des circuits imprimés et des nomenclatures ?
- Comment les modifications apportées par les sous-traitants sont-elles approuvées ?
- Comment les matériaux entrants non conformes sont-ils gérés ?
- Le fournisseur de pilotes LED reste-t-il responsable du produit fini ?
Ne déduisez pas une capacité SMT interne de photos de l'assemblage final.
De même, ne rejetez pas un fournisseur uniquement parce qu'un processus spécialisé est externalisé.
Évaluez les contrôles, les responsabilités et les preuves concernant la fabrication. limites.
Indicateurs de qualité que les acheteurs devraient demander
Un fournisseur peut présenter un pourcentage de qualité sans expliquer ce qu'il mesure.
Différents indicateurs de qualité répondent à différentes questions.
Rendement du premier passage
Le rendement du premier passage mesure le pourcentage d'unités qui réussissent le processus défini sans réparation ni retouche.
Il contribue à révéler la stabilité du processus.
Rendement final accepté
Le rendement final accepté peut inclure les unités qui ont réussi après réparation et nouveau test approuvés.
Ce chiffre peut être supérieur au rendement du premier passage.
Les deux peuvent être utiles, mais il ne faut pas les confondre.
Taux de retouche
Un taux de retouche élevé peut indiquer des problèmes récurrents de fabrication, de matériaux, de conception ou de tests.
L'acheteur devrait Comprendre :
- Principales catégories de retouche
- Processus d'autorisation
- Exigences de retest
- Limites des réparations répétées
- Traçabilité des unités réparées
Taux de défaillance pendant le vieillissement
Les défaillances liées au vieillissement peuvent aider à identifier les problèmes de production précoces.
Le pourcentage seul ne suffit pas.
Demandez quels modes de défaillance se sont produits et quelles mesures correctives ont été prises.
Taux de rejet lors de l'inspection finale
L'inspection finale peut identifier :
- Étiquette incorrecte
- Câble incorrect
- Dommages esthétiques
- Emballage incorrect
- Erreur de quantité
- Modèle Erreurs de conception
Ces éléments sont importants car un produit techniquement fonctionnel peut néanmoins être commercialement non conforme.
Livraison à temps
La livraison à temps doit faire l'objet d'une définition convenue.
Points de référence possibles :
- Date demandée
- Date confirmée
- Date de fin de production
- Date de réservation de l'expédition
- Date de départ effective
Choisissez une définition avant de comparer les fournisseurs.
Gestion des réclamations et actions correctives
Pour les commandes répétées, veuillez examiner :
- Délai de réponse
- Mesures de confinement
- Analyse des causes profondes
- Mesures correctives action
- Vérification
- Délai de clôture
- Récurrence
N’imposez pas de seuils arbitraires sans comprendre la complexité du produit et les méthodes de mesure.
L’objectif principal est de comparer les fournisseurs à l’aide de définitions cohérentes.
Contrôle des matériaux et de la nomenclature pour les commandes répétées
Les performances du driver LED dépendent de bien plus que du boîtier visible.
Les matériaux internes peuvent affecter :
- La puissance électrique de sortie
- La température
- L’efficacité
- La compatibilité électromagnétique
- La durée de vie
- La protection
- Les performances de gradation
- L’ajustement mécanique
L’acheteur n’est pas tenu d’imposer la marque de chaque composant.
Toutefois, les caractéristiques critiques et les règles de modification doivent être maîtrisées.
Identifier les matériaux critiques
Selon le produit, les éléments critiques peuvent inclure :
- Les semi-conducteurs de puissance
- Les condensateurs
- Les transformateurs
- L’isolation Matériaux
- Circuits imprimés
- Connecteurs
- Câbles
- Composés d'enrobage
- Matériaux thermiques
- Composants du boîtier
Vérifier la disponibilité des matériaux
Avant la production en série, posez-vous les questions suivantes :
- Tous les matériaux approuvés sont-ils disponibles ?
- Quels composants ont des délais de livraison longs ?
- Certaines pièces arrivent-elles en fin de vie ?
- Des alternatives sont-elles déjà qualifiées ?
- Quels éléments présentent un risque de livraison ?
- Quel niveau de visibilité des prévisions est requis ?
Lier les achats à la production
Un prix unitaire bas n'est pas intéressant si le fournisseur ne peut pas se procurer les matériaux approuvés pour les commandes répétées.
Pour les programmes en cours, Discuter :
- Périodes de prévision
- Stock de sécurité
- Quantités minimales d'achat
- Réservation de matériel
- Approbations alternatives
- Notification d'obsolescence
- Mécanismes de modification des prix
Cela transforme la gestion des matériaux en un processus de planification partagé plutôt qu'en une situation d'urgence après l'émission du bon de commande.
Les exigences des lignes de production varient selon la famille de produits
Un fournisseur ne doit pas utiliser une explication de processus générique pour chaque driver LED.
Les différentes familles de produits présentent des risques de production différents.
| Famille de produits | Contrôles de production importants | Acheteur Questions |
|---|---|---|
| Driver compact d'intérieur | Dimensions, hypothèses de flux d'air, câblage et assemblage | Le boîtier est-il adapté et la variante de sortie commandée est-elle correcte ? |
| Alimentation allongée | Redresse mécanique, assemblage des bornes et adaptation au boîtier | L'unité peut-elle être intégrée au luminaire sans interférence ? |
| Alimentation encapsulée étanche | Matériau d'encapsulation, remplissage, polymérisation, entrée et étanchéité des câbles | Comment la construction approuvée est-elle préservée pendant la production ? |
| Alimentation PFC | Composants corrects et alimentation électrique spécifique au modèle Vérifications | Dans quelles conditions les performances annoncées sont-elles évaluées ? |
| Pilote à variation | Configuration de la commande, version du micrologiciel ou du circuit et test fonctionnel | Quelles combinaisons contrôleur/charge sont approuvées ? |
| Alimentation haute puissance | Assemblage thermique, chemin du courant, protection et tests étendus | Comment la chaleur et la charge soutenue sont-elles vérifiées ? |
| Version de marque privée | Identité du produit, étiquette, emballage et contrôle des révisions | Comment la version personnalisée est-elle différenciée du stock standard ? |
L’acheteur doit sélectionner un modèle représentatif proche de ses besoins réels. lors de la revue d'usine.
L'examen d'un produit standard non lié peut donner une impression générale, mais des preuves limitées pour la commande prévue.
La gamme de produits drivers et alimentations LED de JMHC peut être utilisée pour comparer différentes orientations de produits avant de définir une revue de production spécifique à un modèle.
Distinguer les tests de production de routine de la qualification
L'une des erreurs d'approvisionnement les plus courantes consiste à supposer que chaque spécification est vérifiée sur chaque unité.
En réalité, les exigences peuvent être classées en différentes catégories.
Tests unitaires de routine
Ces tests peuvent être effectués sur chaque produit pendant la production.
Il peut s'agir, par exemple, de contrôles électriques et fonctionnels sélectionnés.
Inspection par lot ou par échantillon
Certaines caractéristiques peuvent être vérifiées sur des échantillons issus d'une production Lot.
Qualification de la conception
La qualification évalue la conception ou la construction dans des conditions définies.
Elle n'est pas nécessairement répétée sur chaque unité de production.
Documentation de conformité
Les certificats et rapports s'appliquent à un modèle, une construction, un marché et un périmètre définis.
Ils ne doivent pas être considérés comme une approbation universelle au niveau de l'usine pour chaque produit personnalisé.
L'acheteur doit créer une matrice de vérification.
| Exigence | Type de vérification | Fréquence | Enregistrement requis |
|---|---|---|---|
| Configuration de sortie | Production courante Test | Défini par un plan approuvé | Résultat du test ou rapport de mise en service |
| Longueur et polarité du câble | Inspection en cours de production ou finale | Défini par un plan | Rapport d'inspection |
| Précision de l'étiquetage | Inspection finale | Par lot ou couverture définie | Relevé d'emballage/de mise en service |
| Construction environnementale | Contrôle du processus et validation applicable | Spécifique au modèle | Documents justificatifs |
| Grâce à la gradation Compatibilité | Qualification et vérifications fonctionnelles convenues | Spécifique à la configuration | Document d'approbation |
| Certification | Examen des documents | Avant approbation et après modification pertinente | Fichier spécifique au modèle |
Ceci empêche l'acheteur de considérer la réussite d'un test ATE comme une preuve de toutes les affirmations techniques et marketing.
Les modifications OEM et ODM doivent être intégrées au système de production
Un programme OEM peut commencer avec un produit standard et ajouter :
- Numéro de modèle client
- Marque privée
- Carton personnalisé
- Câble Longueur
- Connecteur
- Accessoire de montage
- Option de sortie
- Quantité par emballage
Un programme ODM peut impliquer des modifications plus importantes des exigences électriques, mécaniques, thermiques ou de contrôle.
Ces modifications nécessitent un transfert formel en production.
Une demande personnalisée doit répondre aux questions suivantes :
- Quelles modifications ?
- Quels documents sont modifiés ?
- Quels matériaux sont modifiés ?
- Quels tests sont modifiés ?
- Le périmètre de conformité est-il modifié ?
- Un nouvel échantillon nécessite-t-il une approbation ?
- Le code de production est-il modifié ?
- Comment les commandes répétées identifieront-elles la version ?
Un logo client seul ne définit pas l’intégralité du produit de marque privée.
Le produit approuvé Les informations relatives aux composants électriques, mécaniques, d'identification, de test et d'emballage doivent être combinées.
Le guide du service de personnalisation de JMHC fournit des indications supplémentaires sur l'approbation des exigences personnalisées avant la production.
La conformité et la documentation doivent être spécifiques au modèle.
Un fournisseur peut afficher plusieurs certifications d'entreprise ou de produit.
L'acheteur doit néanmoins vérifier si les documents pertinents s'appliquent au modèle et à la configuration sélectionnés.
Questions à se poser :
- Quel est le modèle exact indiqué sur le document ?
- La version de sortie correspond-elle ?
- La construction est-elle identique ?
- Un câble ou un boîtier personnalisé a-t-il une incidence sur le périmètre ?
- Le marché de destination est-il le marché cible ? Ce document est-il couvert ?
- Le document est-il à jour ?
- À qui appartient le rapport ?
- Quelles modifications nécessitent une nouvelle révision ?
Le profil de JMHC mentionne les certifications CE, CCC, BIS, UKCA et RoHS parmi ses certifications publiées. Les acheteurs doivent vérifier la documentation applicable au produit et au marché concernés, plutôt que d'appliquer systématiquement toutes les certifications de l'entreprise à tous les modèles. JMHC
Cette distinction renforce la confiance et réduit le risque d'allégations non fondées dans les fiches produits, les fichiers techniques et la documentation d'importation.
Comparez le coût total du programme, et non seulement le prix unitaire.
Un fournisseur de lignes de production de drivers LED peut proposer un prix unitaire plus élevé ou plus bas pour de nombreuses raisons.
Une comparaison pertinente exige un produit et un périmètre de fabrication identiques.
Vérifiez si le devis inclut :
- Produit standard ou sur mesure
- Coût de l'échantillon
- Coût d'ingénierie
- Coût d'outillage ou de montage
- Câble sur mesure
- Connecteur
- Étiquette
- Emballage
- Supplémentaire Tests
- Documentation
- Rapports d'inspection
- Pièces de rechange
- Préparation du transport
L'acheteur doit également prendre en compte les coûts indirects.
| Domaine de coûts | Impact possible |
|---|---|
| Révisions répétées des échantillons | Retarde le lancement du produit |
| Taux de retouche élevé | Crée des risques liés au planning et à la cohérence |
| Étiquettes ou variantes incorrectes | Problèmes d'inventaire et clients |
| Modifications non contrôlées des composants | Déclenche une requalification ou des problèmes sur le terrain |
| Lancement tardif de la production | Retarde l'expédition et installation |
| Réponse insuffisante aux réclamations | Augmentation des coûts de garantie et de service |
| Faible traçabilité | Responsabilité accrue du confinement |
| Approvisionnement régulier instable | Nécessite un approvisionnement d'urgence |
Un prix d'achat inférieur ne signifie pas nécessairement un coût total inférieur.
Le fournisseur le plus précieux est souvent celui qui rend les risques techniques, de fabrication et commerciaux visibles avant le lancement de la production en série.
Pour d'autres critères de comparaison relatifs à l'approvisionnement direct, les acheteurs peuvent consulter le Approvisionnement direct des fabricants de pilotes LED Guide des fournisseurs.
Utiliser une grille d'évaluation pondérée des fournisseurs
Une grille d'évaluation permet d'éviter qu'un seul facteur attractif, comme le prix ou la taille de l'usine, ne domine la décision.
La pondération doit refléter l'application et le risque de l'acheteur.
Un exemple de structure est présenté ci-dessous.
| Domaine d'évaluation | Pondération suggérée | Preuves |
|---|---|---|
| Adéquation produit-application | 15 | Plateforme proposée, spécifications et analyse des écarts |
| Ingénierie Transfert | 15 | Plans contrôlés, nomenclature, processus d'échantillonnage et de révision |
| Préparation du projet pilote et de la production | 15 | Plan pilote, premier article et enregistrements de processus |
| Qualité et tests | 15 | Couverture des tests, vieillissement, gestion des défaillances et libération |
| Capacité et livraison | 15 | Analyse du planning spécifique à la commande et des goulots d'étranglement |
| Gestion des modifications et traçabilité | 10 | Procédure de modification et lot identification |
| Support OEM/ODM | 5 | Faisabilité de la personnalisation et contrôle documentaire |
| Support à la conformité | 5 | Disponibilité de la documentation spécifique au modèle |
| Communication commerciale | 5 | Clarté du devis, réactivité et prise en charge |
| Total | 100 | Examen technique et commercial combiné |
Ce tableau de bord ne doit pas être considéré comme une décision d'achat automatique.
Un fournisseur peut atteindre Un score total élevé malgré le non-respect d'une exigence obligatoire.
Identifier séparément les conditions non négociables, telles que :
- Sortie requise
- Dimensions maximales
- Conformité obligatoire
- Délai de livraison
- Connecteur critique
- Construction environnementale approuvée
Signaux d'alerte lors de la qualification des fournisseurs
Aucun signal d'alerte isolé ne prouve automatiquement qu'un fournisseur est inadapté.
Cependant, plusieurs signaux d'alerte combinés doivent inciter à un examen plus approfondi.
Le fournisseur établit un devis avant de comprendre l'application
Une tarification rapide est utile, mais un devis final immédiat sans confirmation de la tension, de la charge, de l'environnement, de la quantité et de la personnalisation peut indiquer que des hypothèses sont dissimulées.
Chaque demande personnalisée est décrite comme « Non » Problème »
Un fournisseur compétent doit expliquer l'impact technique, la vérification, le coût et le délai de livraison.
La capacité de production de l'usine n'est présentée que sous la forme d'un seul chiffre annuel.
La production annuelle ne prouve pas la capacité pour le produit sélectionné ou la période de livraison.
L'échantillon ne comporte aucune référence de révision.
Un échantillon fonctionnel sans spécification contrôlée est difficile à reproduire.
L'équipe de production utilise des instructions obsolètes.
Une incohérence dans les révisions des documents crée un risque direct de configuration.
Les limites des tests ne peuvent pas être expliquées.
L'équipement ATE a une valeur limitée si personne ne peut relier le programme à la spécification approuvée.
Les retouches sont cachées dans le rendement final.
L'acheteur doit comprendre séparément les performances de première passe et la production récupérée.
Les règles de substitution des composants sont Non défini
Des alternatives non contrôlées peuvent nuire à la cohérence des commandes répétées.
Les certifications de l'entreprise sont appliquées à chaque produit.
Le périmètre de la certification doit être vérifié pour le modèle sélectionné.
La livraison est promise sans examen des matériaux.
Un calendrier doit tenir compte de la disponibilité des matériaux et des goulets d'étranglement de la production.
Le fournisseur ne peut pas justifier la responsabilité d'une réclamation.
Un partenaire à long terme a besoin d'un processus défini pour le confinement, l'analyse, les actions correctives et la clôture.
Un plan pratique d'intégration des fournisseurs sur 90 jours
Un plan d'intégration structuré peut réduire la pression pour approuver la totalité du volume trop tôt.
Le calendrier exact variera, mais la séquence suivante illustre la logique.
Jours 1 à 15 : Exigences et plateforme Examen
Objectifs :
- Confirmer la demande de l’acheteur
- Définir les exigences électriques
- Définir les exigences environnementales
- Examiner les plateformes de produits disponibles
- Identifier les besoins de personnalisation
- Examiner les exigences de conformité
- Confirmer les prévisions d’échantillons et de volumes
Résultats :
- Cahier des charges de l’approvisionnement contrôlé
- Orientation produit proposée
- Liste des questions ouvertes
- Devis préliminaire
- Plan d’échantillonnage
Jours 16 à 30 : Examen des échantillons et des aspects techniques
Objectifs :
- Produire ou sélectionner des échantillons
- Vérifier les exigences électriques
- Ajustement
- Vérifier l'ajustement mécanique
- Essayer avec la charge réelle
- Examiner le câble et le connecteur
- Examiner le comportement thermique
- Confirmer le sens d'étiquetage et d'emballage
Résultats :
- Résultats d'échantillons
- Spécifications révisées
- Échantillon approuvé ou conditionnel
- Actions correctives requises
Jours 31 à 60 : Préparation et lancement du pilote
Objectifs :
- Publier les documents de production
- Préparer les matériaux
- Former les opérateurs concernés
- Approuver le premier article
- Lancer la production pilote
- Examiner les tests et Vieillissement
- Analyser les défauts et les retouches
- Confirmer l'emballage
Résultats :
- Rapport pilote
- Données qualité
- Instructions de travail mises à jour
- Actions correctives
- Décision de préparation à la production
Jours 61 à 90 : Lancement de la production en volume et planification de l'approvisionnement
Objectifs :
- Approuver la configuration finale
- Confirmer la quantité en vrac
- Confirmer le plan de production
- Réserver la capacité de production
- Finaliser les étapes de livraison
- Définir la documentation du lot
- Mettre en place le processus de commande répétée
- Attribuer les responsabilités commerciales et qualité Contacts
Résultats :
- Révision de production approuvée
- Calendrier des commandes
- Plan d'inspection et de libération
- Exigences de traçabilité
- Matrice de communication
- Plan de contrôle des commandes répétées
Un programme réalisé dans l'urgence peut condenser ces étapes, mais la logique de décision doit rester claire.
Que faut-il inclure dans une demande de devis pour un fournisseur de ligne de production de drivers LED ?
Une demande de devis détaillée attire des devis plus pertinents et permet de sélectionner les fournisseurs plus tôt.
Inclure les informations suivantes :
Entreprise et projet
- Type d'entreprise acheteuse
- Application finale
- Marché du projet
- Développement Étape
- Durée de vie prévue du produit
Exigences électriques
- Tension et fréquence d'entrée
- Sortie à tension ou courant constant
- Puissance de sortie
- Charge de fonctionnement réelle
- Exigences de correction du facteur de puissance (PFC)
- Exigences de gradation ou de contrôle
- Exigences de protection
Exigences mécaniques
- Dimensions maximales
- Type de boîtier
- Méthode de montage
- Sens de sortie des câbles
- Connecteur
- Longueur des câbles
- Espace d'installation
Exigences environnementales
- Intérieur ou Extérieur
- Température ambiante
- Installation fermée ou ventilée
- Exposition à l'humidité
- Exposition à la poussière
- Conditions environnementales requises pour la construction
Qualité et fabrication
- Quantité de l'échantillon
- Quantité pilote
- Première quantité en série
- Prévisions annuelles
- Rapports d'essais requis
- Exigences de vieillissement
- Niveau de traçabilité
- Attentes en matière d'inspection
- Exigences en matière de notification des modifications
Exigences commerciales
- Base de prix cible
- Destination de livraison
- Expédition requise Date
- Emballage
- Marque privée
- Conditions de paiement
- Calendrier prévisionnel
- Service après-vente
Une demande de prix bien préparée permet au fournisseur d'identifier les conflits avant de soumettre son offre.
Elle offre également à l'acheteur une base cohérente pour comparer les réponses.
Comment JMHC s'intègre à ce cadre d'évaluation des fournisseurs
JMHC indique qu'elle intègre la conception, la R&D, la production et la vente d'alimentations à découpage pour LED.Le profil actuel de l'entreprise indique une surface de production de plus de 5 000 mètres carrés, une capacité annuelle supérieure à cinq millions d'unités, plusieurs lignes automatisées de remplissage de colle sous vide, des équipements de test ATE et un processus de vieillissement à pleine charge à 100 %. JMHC
La page « Solutions » de l'entreprise présente également un support technique, la personnalisation de la tension et de la puissance, des solutions adaptées aux applications et un accompagnement à la production en série. Ces éléments constituent un point de départ utile pour la sélection des fournisseurs, mais les acheteurs doivent néanmoins vérifier la capacité spécifique au modèle, les limites de test, les conditions de vieillissement, la documentation et les capacités de production disponibles pour la commande envisagée. JMHC
Une évaluation pratique de JMHC devrait donc commencer par :
- Application
- Besoins en entrée et en sortie
- Charge réelle
- Dimensions du produit
- Environnement d'installation
- Quantité requise
- Prévisions annuelles
- Besoins en câbles et connecteurs
- Exigences en matière d'étiquetage et d'emballage
- Marché cible
- Date de livraison souhaitée
Les acheteurs peuvent soumettre ces informations via la page de contact JMHC et demander une proposition spécifique au produit, un plan d'échantillonnage, une approche de production pilote et passer commande Planification.
Foire aux questions
Qu'est-ce qu'un fournisseur de lignes de production de drivers LED ?
Dans le cadre des achats B2B, ce terme désigne généralement un fabricant de drivers LED qui assure l'assemblage, les tests, le vieillissement, le contrôle qualité et le conditionnement des produits finis. Il peut également désigner une entreprise de machines vendant des équipements de production ; les acheteurs doivent donc préciser leur intention de recherche. Ce guide se concentre sur les fabricants fournissant des drivers LED finis.
Quelle est la différence entre un fournisseur de lignes de production et une société de négoce ?
Un fournisseur de lignes de production gère directement au moins les étapes de fabrication qu'il affirme réaliser et doit être en mesure d'expliquer les matériaux, l'assemblage, les tests, le contrôle qualité et la libération des lots. Une société de négoce peut coordonner les produits d'un autre fabricant. Le modèle économique à lui seul ne détermine pas la qualité, mais les acheteurs doivent savoir qui contrôle l'ingénierie, les modifications de production, les tests et les actions correctives.
Une ligne entièrement automatisée garantit-elle une meilleure qualité de drivers LED ?
Non. L'automatisation peut améliorer la constance et le rendement des processus appropriés, mais la qualité du produit dépend également de la conception, des matériaux, des instructions de travail, de l'outillage, des limites de test, de la gestion des défaillances et du contrôle des modifications. Les opérations manuelles peuvent produire des résultats stables lorsqu'elles sont clairement définies et contrôlées. Les acheteurs doivent évaluer le contrôle du processus plutôt que le seul pourcentage d'automatisation.
Quelle est la meilleure façon de vérifier la capacité de production d'un fournisseur ?
Demandez un plan spécifique à la commande couvrant la disponibilité des matériaux, l'assemblage, l'enrobage ou le durcissement le cas échéant, les tests ATE, les périodes de vieillissement, l'inspection finale, l'emballage et les engagements de production existants. Comparez la production acceptée au niveau du goulot d'étranglement avec le calendrier d'expédition requis. Ne calculez pas la capacité de livraison uniquement à partir du rapport de production annuel d'une usine.
Pourquoi un essai pilote est-il nécessaire avant la production en série ?
Un essai pilote permet de vérifier si le produit approuvé peut être intégré au système de fabrication réel. Il peut révéler des instructions imprécises, des variations d'assemblage, un mauvais choix de programme de test, des erreurs de câblage, des goulots d'étranglement, des problèmes d'étiquetage et des problèmes d'emballage. Le projet pilote doit définir des objectifs, des enregistrements, des catégories de défauts et des critères d'approbation. Quelles données de qualité un acheteur doit-il demander ? Les données utiles peuvent inclure le rendement du premier passage, la quantité de retouches, la quantité finale acceptée, les échecs aux tests, les défaillances liées au vieillissement, les défauts lors de l'inspection finale, les unités rejetées, les tendances des réclamations et le respect des délais de livraison. L'acheteur doit définir le mode de calcul de chaque indicateur afin de permettre une comparaison équitable des résultats des différents fournisseurs. Comment les substitutions de composants doivent-elles être gérées ? Le fournisseur et l'acheteur doivent identifier les composants critiques et déterminer les alternatives pré-approuvées. D'autres substitutions peuvent nécessiter un examen technique, une approbation d'échantillon, un examen de conformité ou une notification au client. La politique doit également définir comment les lots de production concernés sont identifiés et comment les commandes répétées préservent la configuration approuvée. Une ligne de production peut-elle prendre en charge les drivers LED de marque privée ? Oui, à condition que la version personnalisée soit gérée comme un produit défini. Le système de production doit associer le numéro de modèle client, l'étiquette, le carton, le câble, le connecteur, la configuration électrique, le programme de test et la révision approuvée. L'étiquetage privé ne doit pas être géré uniquement par des fichiers graphiques sans identité produit contrôlée. Comment les acheteurs peuvent-ils vérifier les affirmations concernant le vieillissement à 100 % ? Demandez ce que recouvre « 100 % » et exigez les conditions de vieillissement spécifiques au modèle, la durée, la charge, la méthode de surveillance, les critères d'achèvement et le mode de défaillance. Confirmez ce qui se passe après réparation et quels tests doivent être répétés. Le vieillissement est un processus de sélection en production et ne doit pas être considéré comme une garantie à vie automatique. Quelles informations dois-je transmettre à JMHC pour l'évaluation des fournisseurs ? Fournissez l'application, la tension d'entrée, le type et la puissance de sortie, la charge réelle, les dimensions, l'environnement, la quantité, les prévisions annuelles, les exigences en matière de câbles et de connecteurs, la méthode de contrôle, le marché cible, la personnalisation, l'emballage et l'objectif de livraison. Utilisez la page de contact JMHC pour toute demande de sélection de produits, de planification d'échantillons, d'analyse de production ou de devis.
Conclusion
Choisir un fournisseur de ligne de production de drivers LED ne se limite pas au choix d'une usine. Les acheteurs doivent vérifier l'adéquation produit-plateforme, le transfert d'ingénierie, la disponibilité du pilote, le contrôle des tests, la capacité de gestion des goulots d'étranglement, la gestion des matériaux, la traçabilité, le contrôle des modifications et la prise en charge des commandes répétées.
Un fournisseur capable de relier les spécifications approuvées aux données de production et aux livraisons effectuées est plus précieux qu'un fournisseur qui ne présente que des équipements, des affirmations de capacité ou un prix unitaire bas. Pour une évaluation personnalisée de votre commande, consultez la page à propos de JMHC et soumettez votre demande, en précisant le volume, les exigences de personnalisation et de livraison via la page contact de JMHC.